
நம் நாட்டின் இரும்புத் தாது வளங்கள், கையிருப்பு மற்றும் வகைகளில் செழிப்பாக உள்ளன. ஆனால், அவற்றில் பல தரம் குறைந்த தாதுக்களும், சில தரம் நிறைந்த தாதுக்களும், நுண்ணிய துகள் அளவும் காணப்படுகின்றன. நேரடியாகப் பயன்படுத்தக்கூடிய தாதுக்கள் மிகக் குறைவாகவே உள்ளன. அதிக அளவிலான தாதுக்களைப் பயன்படுத்துவதற்கு முன்பு, அவற்றை பதப்படுத்த வேண்டியுள்ளது. நீண்ட காலமாக, தேர்ந்தெடுக்கப்பட்ட தாதுக்களில் தாது செறிவூட்டல் செயல்முறை மேலும் மேலும் கடினமாகி வருகிறது. தாது செறிவூட்டல் விகிதம் அதிகரித்துக்கொண்டே செல்கிறது, செயல்முறையும் உபகரணங்களும் மேலும் மேலும் சிக்கலாகி வருகின்றன, குறிப்பாக அரைக்கும் செலவு அதிகரித்துக்கொண்டே செல்கிறது. தற்போது, பதப்படுத்தும் ஆலைகள் பொதுவாக அதிகமாக அரைத்தல் மற்றும் குறைவாக நொறுக்குதல், மற்றும் அரைப்பதற்கு முன் கழிவுகளை முன்கூட்டியே தேர்ந்தெடுத்து அகற்றுதல் போன்ற நடவடிக்கைகளைக் கடைப்பிடித்து, குறிப்பிடத்தக்க முடிவுகளை அடைந்துள்ளன.
பொதுவாகச் சொல்வதானால், உலர் எறிதல் bபின்வரும் சூழ்நிலைகளில் அரைப்பதற்கு முன் அதிக நன்மை பயக்கும்.ஆன்ஸ்:
(1) இல்பகுதிநீர் வளங்கள் குறைவாக உள்ள இடங்களில், சுரங்க மேம்பாட்டிற்கான நீருக்கு உத்தரவாதம் அளிக்க முடியாததால், ஈரமான கனிமப் பிரித்தெடுப்பின் சாத்தியக்கூறு அதிகமாக இருப்பதில்லை. எனவே, இப்பகுதிகளில் முதலில் உலர் முன்-தேர்வு முறைகள் பரிசீலிக்கப்படும்.
(2) கழிவுக் கூழின் அளவைக் குறைப்பதும், கழிவுக் குளத்தின் அழுத்தத்தைக் குறைப்பதும் அவசியம். உலர்ந்த முன் தேர்வு மற்றும் கழிவு அகற்றலுக்கு முன்னுரிமை அளிக்கப்படும்.
(3) பெரிய துகள் தாதுவை உலர்ந்த முறையில் எறிவது, நீர் பிரித்தெடுப்பை விட அதிக சாத்தியமானது.
(4) உலர் எறிதல் பொதுவாக பல நிலைகளாகப் பிரிக்கப்படுகிறது:
அதிகபட்ச துகள் அளவு 400 கொண்ட, பருமனாக நொறுக்கப்பட்ட பொருட்களை உலர்ந்த முறையில் எறிதல்~125 மிமீ, அதிகபட்ச துகள் அளவு 100-50 மிமீ கொண்ட நடுத்தரமாக நொறுக்கப்பட்ட பொருட்களுக்கு உலர் மெருகூட்டல், அதிகபட்ச துகள் அளவு 25 மிமீ கொண்ட நுண்ணிய நொறுக்குதல் மற்றும் உலர் மெருகூட்டல்.~5 மிமீ, அத்துடன் தற்போது பரவலாகப் பயன்படுத்தப்படும் உயர் அழுத்த உருளை ஆலைகள் மூலம் நொறுக்கப்பட்ட பொருட்களை உலர் மெருகூட்டுவதிலும், தேர்ந்தெடுக்கப்பட்ட உபகரணங்களின் கட்டமைப்பு வேறுபட்டது.
அதிகபட்ச துகள் அளவு 20 மிமீ அல்லது அதற்கு மேற்பட்ட பொருட்களுக்கான உலர் பிரிப்பு உபகரணங்கள்
20 மிமீ அல்லது அதற்கு மேற்பட்ட அதிகபட்ச துகள் அளவு கொண்ட தாதுவை உலர் முறையில் மெருகூட்டுவதற்கு, CTDG தொடர் நிரந்தர காந்த உலர் மொத்த காந்தப் பிரிப்பான் தற்போது மிகவும் பரவலாகப் பயன்படுத்தப்படுகிறது.
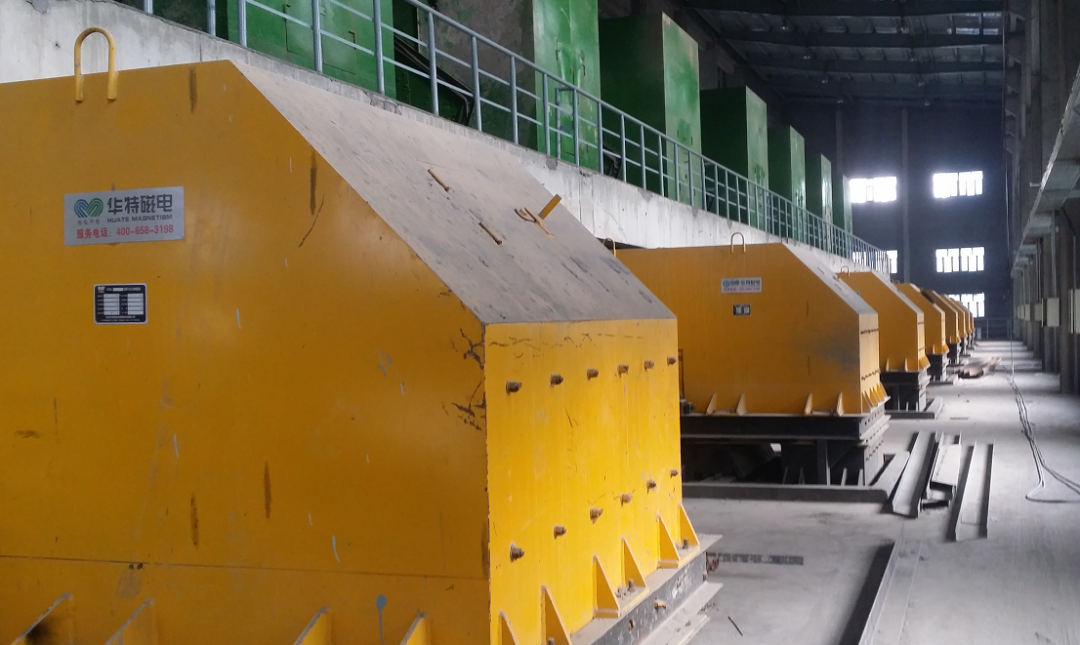
நிரந்தர காந்த உலர் மொத்த காந்தப் பிரிப்பான்கள், பெரிய, நடுத்தர மற்றும் சிறிய சுரங்கங்களின் தேவைகளைப் பூர்த்தி செய்வதற்காக உலோகவியல் சுரங்கங்கள் மற்றும் பிற தொழில்களில் பரவலாகப் பயன்படுத்தப்படுகின்றன. காந்தப் பிரிப்பு ஆலையில் நொறுக்கப்பட்ட பிறகு, 500 மிமீ-க்கு மிகாத அதிகபட்ச துகள் அளவு கொண்ட பொருட்களை முன்கூட்டியே தேர்ந்தெடுப்பதற்கு அவை பயன்படுத்தப்படுகின்றன. கழிவுப் பாறையின் புவியியல் தரத்தை மீட்டெடுக்க, இது ஆற்றலைச் சேமித்து நுகர்வைக் குறைக்கிறது, மேலும் பதப்படுத்தும் ஆலையின் செயலாக்கத் திறனை அதிகரிக்கிறது; தாது வளங்களின் பயன்பாட்டு விகிதத்தை மேம்படுத்துவதற்காக, கழிவுப் பாறையிலிருந்து மேக்னடைட் தாதுவை மீட்டெடுக்க சுரங்கப் பகுதியில் இது பயன்படுத்தப்படுகிறது; எஃகு கசடிலிருந்து உலோக இரும்பை மீட்டெடுக்க இது பயன்படுத்தப்படுகிறது; பயனுள்ள உலோகங்களைத் தரம் பிரிப்பதற்காக குப்பை அகற்றும் இடத்தில் இது பயன்படுத்தப்படுகிறது.
நிரந்தர காந்த உலர் மொத்த காந்தப் பிரிப்பான், பிரித்தெடுப்பதற்காக முக்கியமாக காந்த விசையைப் பயன்படுத்துகிறது. தாது, பட்டைக்குள் சீராக செலுத்தப்பட்டு, காந்த உருளையின் மேல் பகுதியில் உள்ள வகைப்படுத்தும் பகுதிக்கு ஒரு நிலையான வேகத்தில் கொண்டு செல்லப்படுகிறது. காந்த விசையின் செயல்பாட்டின் கீழ், வலுவான காந்த கனிமங்கள் காந்த உருளைப் பட்டையின் மேற்பரப்பில் உறிஞ்சப்பட்டு, உருளையின் கீழ் பகுதிக்குச் சென்று காந்தப்புலத்திலிருந்து விடுபட்டு, புவியீர்ப்பு விசையால் செறிவூட்டுக் கலனில் விழுகின்றன. கழிவுப் பாறையும் பலவீனமான காந்தத் தாதுவும் காந்த விசையால் ஈர்க்கப்படாமல், அவற்றின் நிலைமத்தைத் தக்கவைத்துக் கொள்கின்றன. அவை பிரிப்புத் தடுப்பின் முன் தட்டையாக வீசப்பட்டு, கழிவுத் தொட்டியில் விழுகின்றன.
கட்டமைப்பு ரீதியாகப் பார்த்தால், நிரந்தர காந்த உலர் மொத்த காந்தப் பிரிப்பானில் முக்கியமாக இயக்கி மோட்டார், மீள் தன்மை கொண்ட முள் இணைப்பு, இயக்கி குறைப்பான், குறுக்கு சறுக்கு இணைப்பு, காந்த உருளை அமைப்பு மற்றும் காந்த சரிசெய்தல் குறைப்பான் ஆகியவை அடங்கும்.
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
(1) அதிகபட்சம் 400-125 மிமீ துகள் அளவு கொண்ட, பருமனாக நொறுக்கப்பட்ட பொருட்களை உலர்ந்த முறையில் வீசுவதற்கு. தாதுவின் அளவு பெரியதாக இருப்பதால், பருமனாக நொறுக்கிய பிறகு பெல்ட் அதிக அளவைக் கடத்துகிறது, மேலும் பெல்ட் கன்வேயரின் மேல் பகுதி டிரம் வரிசைப்படுத்தும் பகுதிக்குள் நுழைகிறது. ஒரு நியாயமான கழிவு அகற்றும் விளைவை அடைவதற்கும், தாதுக்கழிவுகளில் உள்ள காந்த இரும்பு உள்ளடக்கத்தைக் குறைப்பதற்கும், இந்த நிலையில் உள்ள காந்த டிரம் ஒரு பெரிய காந்த ஊடுருவல் ஆழத்தைக் கொண்டிருக்க வேண்டும், அப்போதுதான் தாதுவின் பெரிய துகள்களைப் பிடிக்க முடியும். இந்த நிலையில் உள்ள தயாரிப்பு கட்டமைப்பின் முக்கிய தொழில்நுட்ப அம்சங்கள்: ① ரோலரின் விட்டம் எவ்வளவு பெரியதாக இருக்கிறதோ, அவ்வளவு நல்லது, பொதுவாக 1,400 மிமீ அல்லது 1,500 மிமீ வரை. ② பெல்ட்டின் அகலம் முடிந்தவரை அகலமாக இருக்க வேண்டும். தற்போது தேர்ந்தெடுக்கப்பட்ட பெல்ட்டின் அதிகபட்ச வடிவமைப்பு அகலம் 3,000 மிமீ ஆகும்; டிரம்மின் தலைப்பகுதிக்கு அருகிலுள்ள நேரான பிரிவில் பெல்ட் முடிந்தவரை நீளமாக இருக்க வேண்டும், அப்போதுதான் வரிசைப்படுத்தும் பகுதிக்குள் நுழையும் பொருளின் அடுக்கு மெல்லியதாக இருக்கும். ③ பெரிய காந்த ஊடுருவல் ஆழம். 300-400 மிமீ அதிகபட்ச துகள் அளவு கொண்ட தாதுத் துகள்களைப் பிரித்தெடுப்பதை உதாரணமாக எடுத்துக்கொள்வோம். பொதுவாக, படம் 1-இல் காட்டப்பட்டுள்ளபடி, உருளையின் உறிஞ்சும் பகுதியிலிருந்து உருளையின் மேற்பரப்பு வரையிலான 150-200 மிமீ தூரத்தில் உள்ள காந்தப்புலச் செறிவு 64kA/m-ஐ விட அதிகமாக இருக்கும். 1.④பிரிக்கும் தட்டுக்கும் உருளைக்கும் இடையிலான இடைவெளி 400 மிமீ-க்கு அதிகமாக உள்ளது மற்றும் சரிசெய்யக்கூடியது. ⑤உருளையின் வேலை வேகம் சரிசெய்யக்கூடியது, மேலும் காந்தச் சரிவுக் கோணத்தைச் சரிசெய்வதும், விநியோக சாதனத்தைச் சரிசெய்வதும் பிரித்தெடுப்புக் குறியீட்டை உகந்ததாக ஆக்குகின்றன.
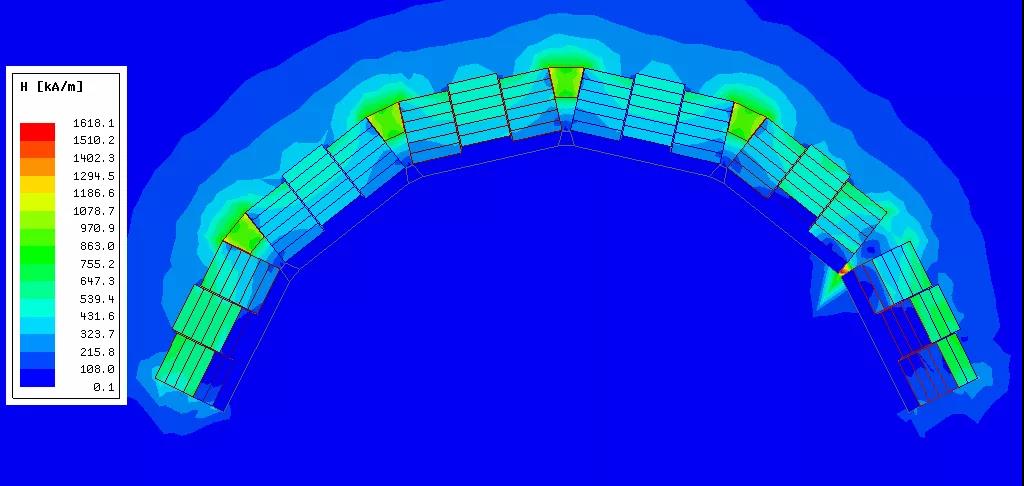
படம் 1 காந்தப்புல மேக வரைபடம்
அட்டவணை 1 காந்த மேசையிலிருந்து ஒரு குறிப்பிட்ட தூரத்தில் உள்ள காந்தப்புலச் செறிவு kA/m
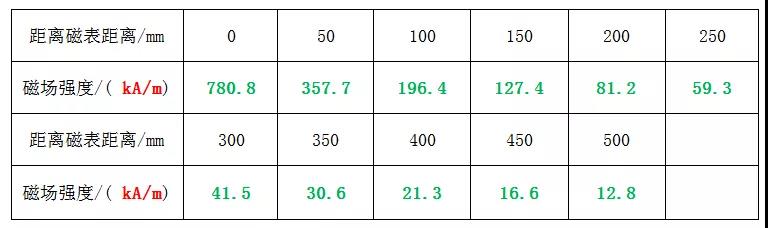
அட்டவணை 1-இலிருந்து, காந்த அமைப்பின் மேற்பரப்பிலிருந்து 200 மிமீ தொலைவில் காந்தப்புலச் செறிவு 81.2 kA/m ஆகவும், காந்த அமைப்பின் மேற்பரப்பிலிருந்து 400 மிமீ தொலைவில் காந்தப்புலச் செறிவு 21.3 kA/m ஆகவும் இருப்பதைக் காணலாம்.
(2) 100-50 மிமீ அதிகபட்ச துகள் அளவு கொண்ட நடுத்தர நொறுக்கப்பட்ட பொருட்களின் உலர் மெருகூட்டலுக்கு, நுண்ணிய துகள் அளவு மற்றும் மெல்லிய பொருள் அடுக்கு காரணமாக, வடிவமைப்பு அளவுருக்கள் மற்றும் கரடுமுரடான நொறுக்குதல் உலர் தேர்வை பொருத்தமாக சரிசெய்யலாம்:①டிரம்மின் விட்டம் பொதுவாக 1,000, 1,200, 1,400 மிமீ ஆக இருக்கும்.②பெல்ட்டின் வழக்கமான அகலம் 1,400, 1,600, 1,800, 2,000 மிமீ ஆகும்; டிரம்மின் தலைப்பகுதிக்கு அருகிலுள்ள நேரான பிரிவில் பெல்ட் முடிந்தவரை நீளமாக இருக்கும், இதன் மூலம் தரம் பிரிக்கும் பகுதிக்குள் நுழையும் பொருளின் அடுக்கு மெல்லியதாகிறது.③அதிக காந்த ஊடுருவல் ஆழத்தில், அதிகபட்சமாக 100 மிமீ துகள் அளவு கொண்ட தாதுத் துகள்களைப் பிரித்தெடுப்பதை உதாரணமாக எடுத்துக்கொண்டால், பொதுவாக உருளையின் உறிஞ்சும் பகுதியிலிருந்து உருளையின் மேற்பரப்பு வரையிலான 100-50 மிமீ தூரத்தில் உள்ள காந்தப்புல வலிமை 64kA/m-ஐ விட அதிகமாக இருக்கும், இது படம் 2 மற்றும் அட்டவணை 2-இல் காட்டப்பட்டுள்ளது.④பிரிக்கும் தட்டுக்கும் உருளைக்கும் இடையேயான இடைவெளி 100 மிமீ-க்கு அதிகமாக உள்ளது மற்றும் சரிசெய்யக்கூடியது.⑤உருளையின் இயக்க வேகத்தைச் சரிசெய்ய முடியும், மேலும் காந்தச் சரிவுக் கோணத்தைச் சரிசெய்வதும், விநியோக சாதனத்தைச் சரிசெய்வதும் வரிசைப்படுத்தும் குறியீட்டை உகந்ததாக ஆக்குகின்றன.
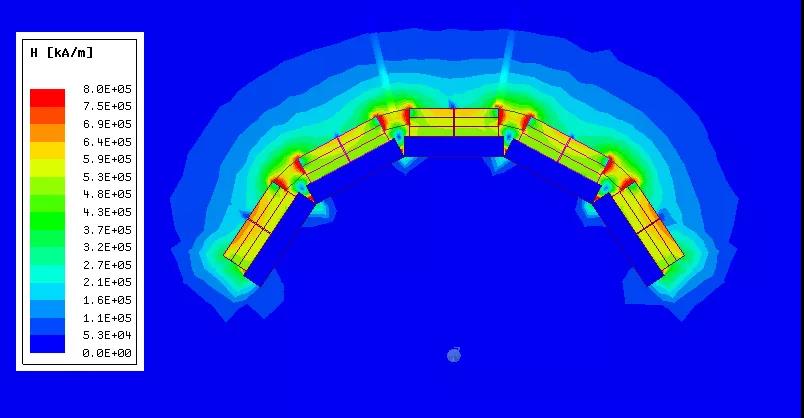
படம் 2 காந்தப்புல மேக வரைபடம்
அட்டவணை 2 காந்த மேசையிலிருந்து ஒரு குறிப்பிட்ட தூரத்தில் உள்ள காந்தப்புலச் செறிவு kA/m
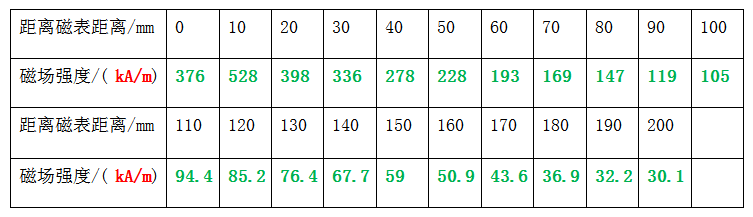
அட்டவணை 2-இலிருந்து, காந்த அமைப்பின் மேற்பரப்பிலிருந்து 100 மிமீ தொலைவில் காந்தப்புலச் செறிவு 105 kA/m ஆகவும், 200 மிமீ தொலைவில் காந்தப்புலச் செறிவு 30.1 kA/m ஆகவும் இருப்பதைக் காணலாம்.
(3) 25-5 மிமீ அதிகபட்ச துகள் அளவு கொண்ட நுண்ணிய தயாரிப்புகளின் உலர் மெருகூட்டலுக்கு, வடிவமைப்பு மற்றும் தேர்வில் ஒரு சிறிய டிரம் விட்டம் மற்றும் ஒரு சிறிய காந்த ஊடுருவல் ஆழம் ஆகியவற்றைத் தேர்ந்தெடுக்கலாம், இது இங்கே விவாதிக்கப்படாது.
அதிகபட்ச துகள் அளவு 20 மி.மீ.க்கும் குறைவாக உள்ள பொருட்களை உலர்த்துவதற்கான உபகரணங்கள்.
- MCTF தொடர் துடிக்கும் உலர் காந்தப் பிரிப்பான்
MCTF தொடர் துடிப்புள்ள உலர் காந்தப் பிரிப்பான் என்பது ஒரு நடுத்தர காந்தப்புல வலிமை கொண்ட காந்தப் பிரிப்பு உபகரணமாகும். இது மணற்கல் தாது, மணல் தாது, ஆற்று மணல், கடல் மணல் போன்ற மென்மையான தாதுக்களுக்கும் அல்லது 20 துகள் அளவு கொண்ட தூளாக்கப்பட்ட மெலிந்த தாதுக்களுக்கும் ஏற்றது.~0 மி.மீ. காந்தக் கனிமங்களின் செறிவூட்டல் மற்றும் நுண்ணியதாக நொறுக்கப்பட்ட மேக்னடைட் பொருட்களின் உலர் முன்-தேர்வு.
1.2 செயல்படும் கொள்கை
MCTF தொடர் துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் செயல்படும் கொள்கை படம் 3-இல் காட்டப்பட்டுள்ளது.
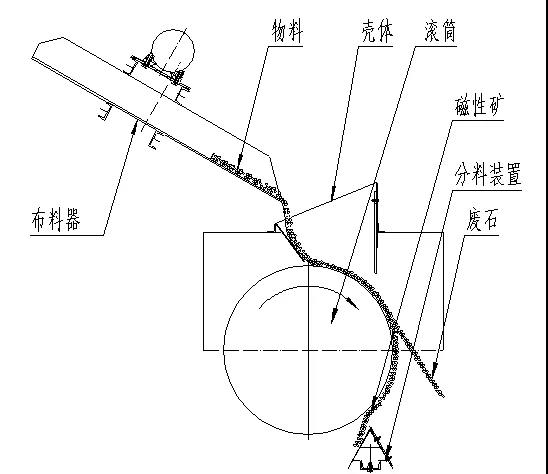
படம் 3 MCTF வகை துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் செயல்பாட்டுக் கொள்கையின் திட்ட வரைபடம்.
காந்தப் பொருட்களை நிரந்தர காந்தங்களால் ஈர்க்க முடியும் என்ற கொள்கையைப் பயன்படுத்தி, பொருட்கள் பாயும் கலனுக்குள் ஒரு பெரிய காந்தப்புலம் கொண்ட அரைவட்ட காந்த அமைப்பு அமைக்கப்பட்டுள்ளது. பொருள் காந்தப்புலத்தின் வழியாகப் பாயும்போது, காந்த கனிமத் துகள்கள் வலுவான காந்த விசையால் பிடிக்கப்பட்டு, அரைவட்ட காந்த அமைப்பின் மேற்பரப்பில் ஒட்டிக்கொள்கின்றன. சுழலும் கலனால் காந்த கனிமத் துகள்கள் கீழ் உள்ள காந்தமற்ற பகுதிக்குக் கொண்டுவரப்படும்போது, அவை செறிவூட்டல் வெளியேற்றத்திற்கு விழுந்து, புவியீர்ப்பு விசையின் கீழ் வெளியேற்றப்படுகின்றன. காந்தமற்ற தாது அல்லது குறைந்த இரும்புத் தரம் கொண்ட தாது, புவியீர்ப்பு மற்றும் மையவிலக்கு விசையின் கீழ் காந்தப்புலத்தின் வழியாக கழிவு வெளியேற்றத்திற்கு சுதந்திரமாகப் பாயும்.
கட்டமைப்பு ரீதியாக, MCTF வகை துடிப்புள்ள உலர் காந்தப் பிரிப்பானானது முக்கியமாக ஒரு காந்த அமைப்பு சரிசெய்தல் சாதனம், ஒரு உருளை அமைப்பு, ஒரு மேல் கூடு, ஒரு தூசி மூடி, ஒரு சட்டகம், ஒரு செலுத்து சாதனம் மற்றும் ஒரு செலுத்து சாதனம் ஆகியவற்றை உள்ளடக்கியுள்ளது.
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
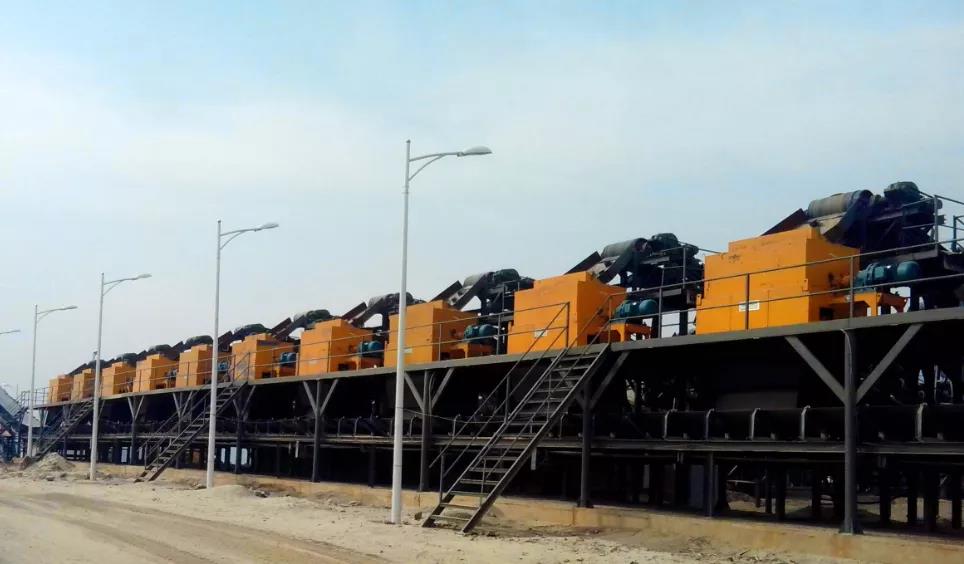
கட்டமைப்பின் முக்கிய தொழில்நுட்ப அம்சங்கள் பின்வருமாறு: ①பொதுவாகப் பயன்படுத்தப்படும் உருளைகளின் விட்டங்கள் 800, 1,000, மற்றும் 1200 மிமீ ஆகும்; துகள்களின் அளவு எவ்வளவு நுண்ணியதாக இருக்கிறதோ, அந்த அளவிற்கு உருளையின் விட்டமும் சிறியதாகவும், துகள்களின் அளவு எவ்வளவு பெரியதோ, அந்த அளவிற்கு உருளையின் விட்டமும் பெரியதாக இருக்கும் என்ற கொள்கையை இந்த வடிவமைப்பு பின்பற்றுகிறது. ②உருளையின் நீளம் பொதுவாக 3,000 மிமீ-க்குள் கட்டுப்படுத்தப்படுகிறது. உருளை மிகவும் நீளமாக இருந்தால், துணி அதன் நீளவாக்கில் சீராக இருக்காது, இது பிரித்தெடுக்கும் விளைவைப் பாதிக்கும். ③பொருளின் துகள்களின் அளவு நுண்ணியதாக ஆகும்போது, உருளையின் காந்த ஊடுருவல் ஆழம் குறைகிறது; காந்தத் துருவங்களின் எண்ணிக்கை அதிகரிக்கிறது, இது பொருளைப் பலமுறை புரட்டுவதற்கு உகந்ததாக இருப்பதுடன், பொருளின் சுத்திகரிக்கப்பட்ட கழிவுகளைப் பிரித்தெடுப்பதையும் சாத்தியமாக்குகிறது; பொருள் அடுக்கின் தடிமன் 30 மிமீ ஆக இருக்கும்போது, டிரம் மேற்பரப்பில் இருந்து 30 மிமீ தூரத்தில் காந்தப்புலச் செறிவு 64kA/m ஆகும், படம் 4 மற்றும் அட்டவணை 3-ஐப் பார்க்கவும். ④பிரிக்கும் தட்டுக்கும் டிரம்முக்கும் இடையிலான இடைவெளி 20 மிமீ-க்கு அதிகமாக உள்ளது மற்றும் சரிசெய்யக்கூடியது. ⑤டிரம்மின் நீளத்தில் சீரான விநியோகத்தை உறுதி செய்வதற்காக, இந்த உபகரணத்தில் சரிவுப்பாதை, அதிர்வு ஊட்டி, சுருள் விநியோகிப்பான் அல்லது நட்சத்திர விநியோகிப்பான் போன்ற துணை உபகரணங்கள் பொருத்தப்பட்டிருக்க வேண்டும். ⑥நிலையான வகைப்படுத்தும் குறியீட்டிற்காக, அளவுசார்ந்த ஊட்டத்தை செயல்படுத்த ஒரு ஊட்ட அளவீட்டு சாதனம் இதில் பொருத்தப்படலாம். ⑦டிரம்மின் வேலை வேகம் சரிசெய்யக்கூடியது, மேலும் காந்தச் சரிவுக் கோணத்தின் சரிசெய்தல் மற்றும் பொருள் விநியோக சாதனத்தின் சரிசெய்தல் ஆகியவை வகைப்படுத்தும் குறியீட்டை உகந்ததாக ஆக்குகின்றன. அதிர்வு ஊட்டியுடன் கூடிய MCTF துடிப்பு உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம் படம் 5-இல் காட்டப்பட்டுள்ளது.
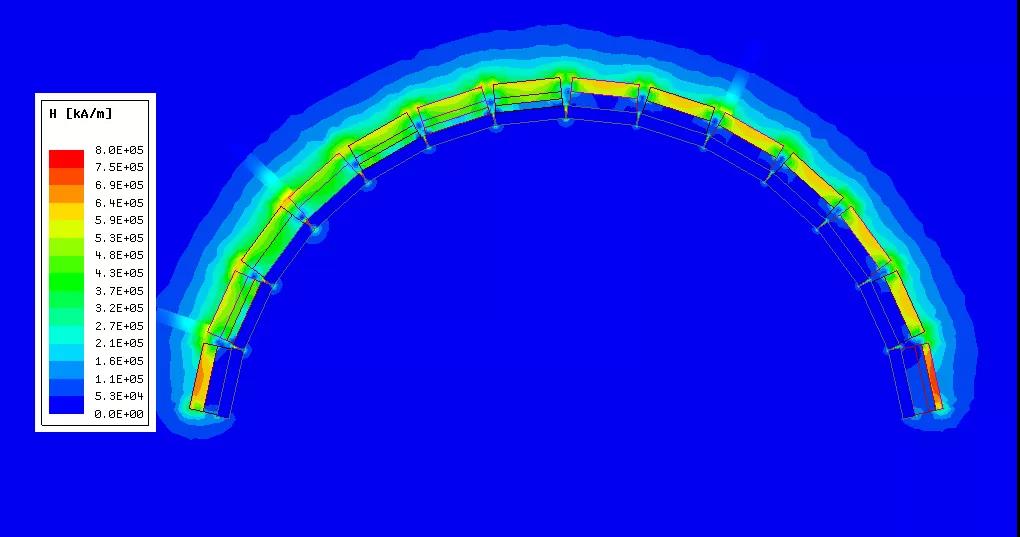
படம் 4 காந்தப்புல மேக வரைபடம்
அட்டவணை 3 காந்த மேசையிலிருந்து ஒரு குறிப்பிட்ட தூரத்தில் உள்ள காந்தப்புலச் செறிவு kA/m
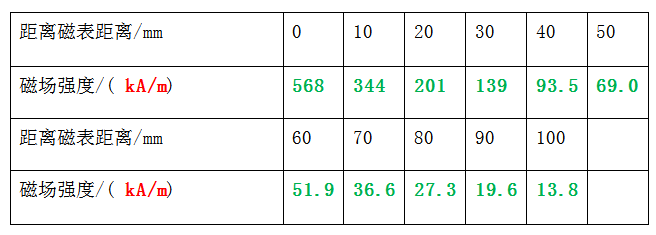
அட்டவணை 3-இலிருந்து, காந்த அமைப்பின் மேற்பரப்பிலிருந்து 30 மிமீ தொலைவில் காந்தப்புலச் செறிவு 139kA/m ஆகவும், காந்த அமைப்பின் மேற்பரப்பிலிருந்து 100 மிமீ தொலைவில் காந்தப்புலச் செறிவு 13.8kA/m ஆகவும் இருப்பதைக் காணலாம்.
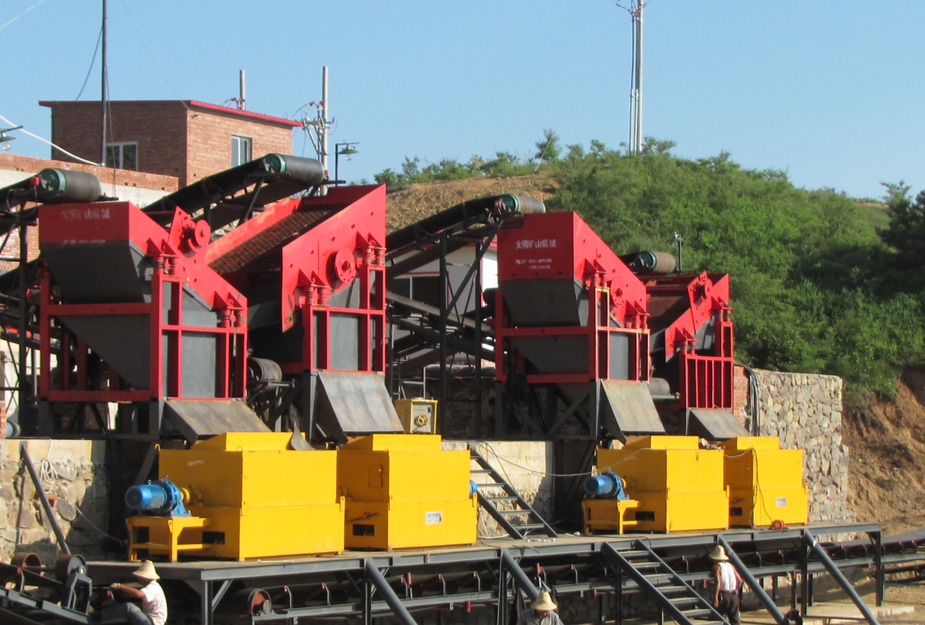
படம் 5 அதிர்வு ஊட்டியுடன் கூடிய MCTF துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம்
2. MCTF தொடர் இரட்டை உருளை துடிக்கும் உலர் காந்தப் பிரிப்பான்
2.1 ஒரு கரடுமுரடான துடைப்பின் செயல்படும் கொள்கை
உபகரணம், ஊட்டும் சாதனம் வழியாக தாதுவிற்குள் நுழைகிறது. முதல் கலனால் தாது பிரிக்கப்பட்ட பிறகு, அதன் செறிவின் ஒரு பகுதி முதலில் வெளியே எடுக்கப்படுகிறது. முதல் கலனின் கழிவுகள், துடைப்பதற்காக இரண்டாவது கலனுக்குள் நுழைகின்றன, மேலும் துடைக்கப்பட்ட செறிவும் முதல் செறிவும் கலந்து இறுதிச் செறிவாக மாறுகின்றன. இவ்வாறு துடைக்கப்பட்ட கழிவுகளே இறுதிக் கழிவுகள் ஆகும். ஒரு கரடுமுரடான துடைப்பின் செயல்பாட்டுக் கொள்கை படம் 6-இல் காட்டப்பட்டுள்ளது.
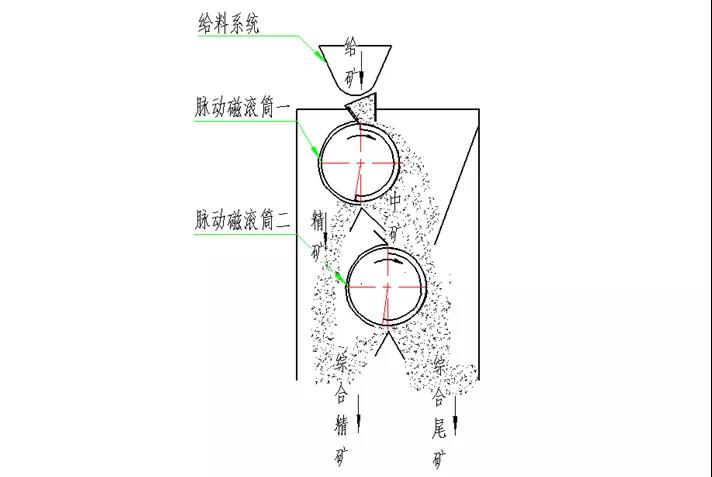
2.2 ஒரு கரடுமுரடான மற்றும் ஒரு மென்மையானவற்றின் செயல்படும் கொள்கை
உபகரணம், ஊட்டும் சாதனம் வழியாக தாதுவிற்குள் நுழைகிறது. முதல் கலனால் தாது பிரிக்கப்பட்ட பிறகு, கழிவுகளின் ஒரு பகுதி முதலில் வெளியேற்றப்படுகிறது. முதல் கலனின் அடர்பொருள், தேர்வுக்காக இரண்டாவது கலனுக்குள் நுழைகிறது, மேலும் இரண்டாவது கலனின் பிரிப்பு அடர்பொருளே இறுதி அடர்பொருளாகும். இரண்டாவது பிரித்தெடுப்பின் கழிவுகள் இறுதி கழிவுகளுடன் இணைக்கப்படுகின்றன. ஒரு கரடுமுரடான மற்றும் ஒரு நுண்ணிய பொருளின் செயல்பாட்டுக் கொள்கை படம் 7-இல் காட்டப்பட்டுள்ளது.
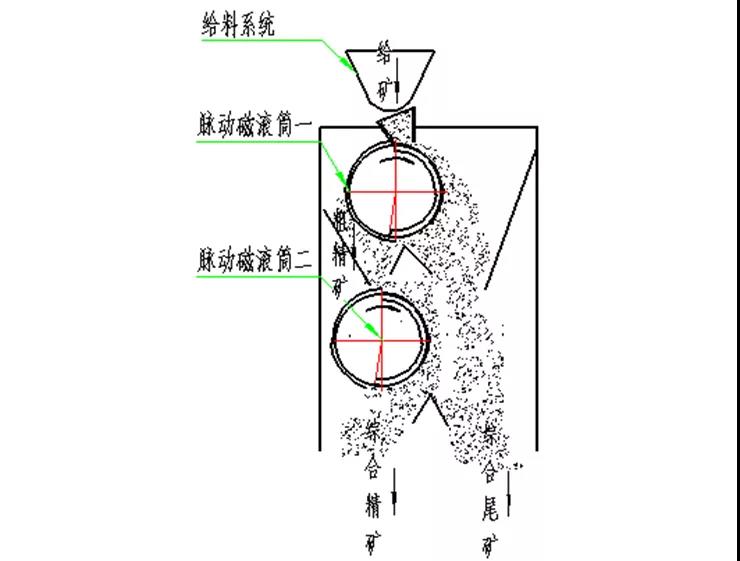
படம் 7. கரடுமுரடான மற்றும் மென்மையானவற்றின் செயல்பாட்டுக் கொள்கையின் விளக்கப்படம்.
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
2MCTF தொடர் இரட்டை உருளை துடிப்பு உலர் காந்தப் பிரிப்பானின் தொழில்நுட்பக் குறிப்புகள்: ① இதன் அடிப்படை வடிவமைப்பு கொள்கை MCTF தொடர் துடிப்பு உலர் காந்தப் பிரிப்பானைப் போன்றதே ஆகும். ② முதல் குழாய் சொரசொரப்பாகவும் முதல் துடைப்பாகவும் இருக்கும்போது, இரண்டாவது குழாயின் காந்தப்புலச் செறிவு முதல் குழாயை விட அதிகமாக இருக்கும்; முதல் குழாய் கரடுமுரடாகவும் மற்றொன்று மென்மையாகவும் இருக்கும்போது, இரண்டாவது குழாயின் காந்தப்புலச் செறிவு முதல் குழாயை விட குறைவாக இருக்கும். நட்சத்திர வடிவ ஊட்ட சாதனம் மற்றும் தானியங்கி அளவீட்டு சாதனம் பொருத்தப்பட்ட 2MCTF இரட்டை உருளை துடிப்பு உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம் படம் 8-இல் காட்டப்பட்டுள்ளது.
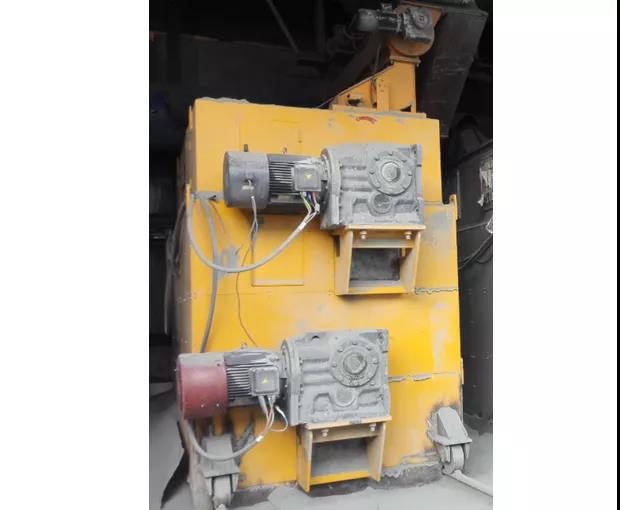
படம் 8 நட்சத்திர வடிவ ஊட்ட சாதனம் மற்றும் தானியங்கி அளவீட்டு சாதனம் பொருத்தப்பட்ட 2MCTF இரட்டை உருளை துடிப்பு உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம்.
3.3MCTF தொடர் மூன்று-டிரம் துடிக்கும் உலர் காந்தப் பிரிப்பான்
3.1 ஒரு கரடுமுரடான மற்றும் இரண்டு துடைப்புகளின் செயல்படும் கொள்கை
உபகரணம் ஊட்டும் சாதனம் வழியாக தாதுவிற்குள் நுழைகிறது, தாது முதல் கலனால் பிரிக்கப்படுகிறது, மேலும் அதன் செறிவின் ஒரு பகுதி முதலில் வெளியே எடுக்கப்படுகிறது. முதல் கலனின் கழிவுகள் இரண்டாவது கலனின் வழியே பிரித்தெடுக்கப்படுகின்றன, இரண்டாவது கலனின் கழிவுகள் மூன்றாவது கலனின் வழியே பிரித்தெடுக்கப்படுகின்றன, மற்றும் மூன்றாவது கலனின் கழிவுகள் இறுதிக் கழிவுகளாகும். முதல், இரண்டாவது மற்றும் மூன்றாவது கலங்களின் செறிவுகள் இறுதி செறிவாக ஒன்றிணைக்கப்படுகின்றன. ஒரு மூலக்கழிவு மற்றும் இரண்டு வழிப் பிரித்தெடுப்புகளின் செயல்பாட்டுக் கொள்கை படம் 9-இல் காட்டப்பட்டுள்ளது.
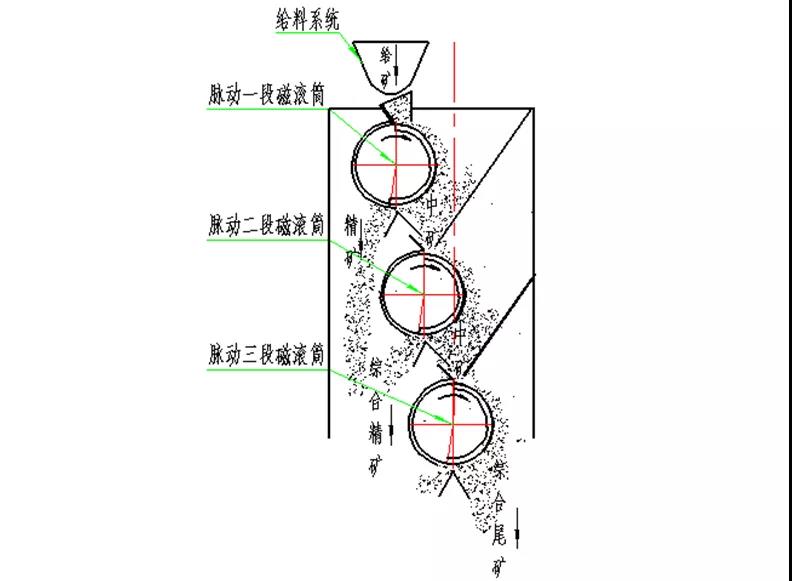
படம் 9 ஒரு கரடுமுரடான மற்றும் இரண்டு துடைப்பான்களின் செயல்பாட்டுக் கொள்கையின் திட்ட வரைபடம்.
உபகரணம், ஊட்டும் சாதனம் வழியாக தாதுவிற்குள் நுழைகிறது. முதல் கலனால் தாது பிரிக்கப்பட்ட பிறகு, அதன் அடர்பொருள் மேலும் பிரித்தெடுப்பதற்காக இரண்டாவது கலனுக்குள் நுழைகிறது, இரண்டாவது கலனின் அடர்பொருள் பிரிப்பதற்காக மூன்றாவது கலனுக்குள் நுழைகிறது, மற்றும் மூன்றாவது கலனின் அடர்பொருளே இறுதி அடர்பொருளாகும். இரண்டாவது மற்றும் மூன்றாவது கலங்களின் கழிவுகள் இறுதிக் கழிவுகளில் ஒன்றிணைக்கப்படுகின்றன. ஒரு கரடுமுரடான பொருள் மற்றும் இரண்டு நுண்ணிய பொருள்கள் கொண்ட செயல்பாட்டுக் கொள்கை படம் 10-இல் காட்டப்பட்டுள்ளது.
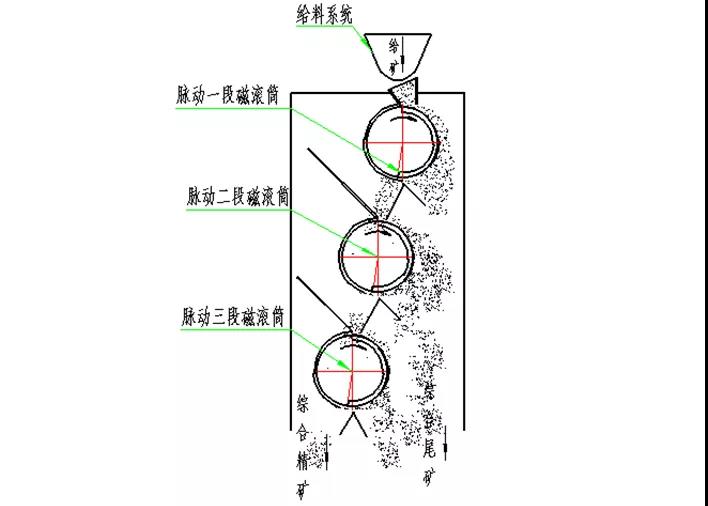
படம் 10: ஒரு கரடுமுரடான மற்றும் இரண்டு நுண்ணியவற்றின் செயல்பாட்டுக் கொள்கையின் திட்ட வரைபடம்.
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
3MCTF தொடர் மூன்று உருளை துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் தொழில்நுட்பக் குறிப்புகள்: ① இதன் அடிப்படை வடிவமைப்பு கொள்கை, MCTF தொடர் துடிப்புள்ள உலர் காந்தப் பிரிப்பானைப் போன்றதே ஆகும். ② இரண்டாவது மற்றும் மூன்றாவது குழாய்களின் காந்தப்புலச் செறிவு, ஒரு கரடுமுரடான மற்றும் இரண்டு மென்மையான சுழற்சிகளின் வரிசையில் அதிகரிக்கிறது; இரண்டாவது மற்றும் மூன்றாவது குழாய்களின் காந்தப்புலச் செறிவு, ஒரு கரடுமுரடான மற்றும் இரண்டு மென்மையான சுழற்சிகளின் வரிசையில் குறைகிறது. 3MCTF தொடர் மூன்று உருளை துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம் படம் 11-இல் காட்டப்பட்டுள்ளது.
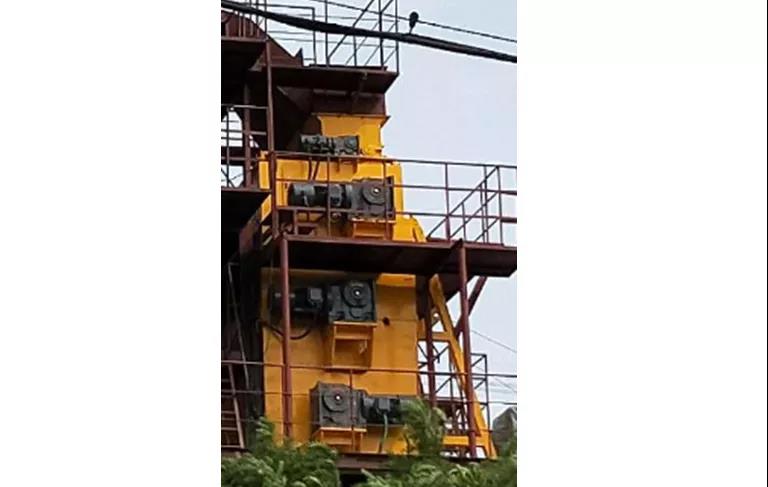
படம் 11: 3MCTF மூன்று-உருளை துடிப்புள்ள உலர் காந்தப் பிரிப்பானின் பயன்பாட்டுத் தளம்
4. CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல உலர் காந்த பிரிப்பான்
CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல உலர் காந்தப் பிரிப்பானின் செயல்படும் கொள்கை படம் 12-இல் காட்டப்பட்டுள்ளது.
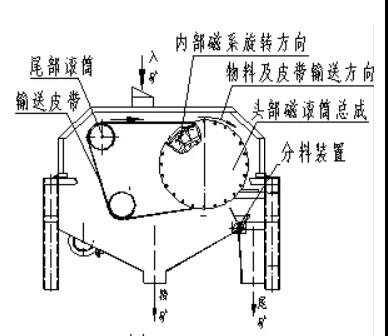
படம் 12 CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல உலர் காந்தப் பிரிப்பானின் செயல்படும் கொள்கை.
CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல முன்-தேர்வி [3] கலப்பு காந்த அமைப்பை ஏற்றுக்கொள்கிறது, இரண்டு இயந்திர பரிமாற்ற பொறிமுறைகளின் தொகுப்புகள் மூலம், காந்த அமைப்பு மற்றும் டிரம் ஆகியவற்றின் தலைகீழ் சுழற்சியை உணர்ந்து, விரைவான துருவமுனைப்பு மாற்றத்தை உருவாக்குகிறது, இதனால் காந்தப் பொருள் நீண்ட தூரத்தில் பிரிக்கப்படலாம். காந்தமற்ற மற்றும் பலவீனமான காந்தப் பொருட்களிலிருந்து ஊடகம் மிகவும் முழுமையாக பிரிக்கப்படுகிறது.
ஊட்டும் சாதனத்திற்கு மேலே உள்ள ஊட்டும் துளை வழியாகப் பொருள் கடத்தும் பட்டையின் மீது விழுகிறது, மேலும் பிரிக்கும் மோட்டாரின் செயல்பாட்டின் கீழ் கடத்தும் பட்டை நகர்கிறது, மற்றும் சுழலும் காந்தப்புலம் மோட்டாரின் செயல்பாட்டின் கீழ் (பட்டையைப் பொறுத்து) எதிர் திசையில் சுழல்கிறது. கடத்தும் பட்டையால் பொருள் காந்தப்புலத்திற்குக் கொண்டுவரப்பட்ட பிறகு, காந்தப் பொருள் பட்டையில் இறுக்கமாக உறிஞ்சப்பட்டு, வலுவான காந்தக் கலக்கும் செயல்பாட்டிற்கு உட்படுகிறது, இதன் விளைவாக அது சுழன்று குதித்து, புவியீர்ப்பு மற்றும் மையவிலக்கு விசையின் செயல்பாட்டின் கீழ் காந்தமற்ற பொருளைப் பொருளின் மேல் அடுக்கிற்கு "பிழிந்து", விரைவாகக் காந்தமற்ற பெட்டிக்குள் நுழைகிறது. காந்தப் பொருள் பட்டையில் உறிஞ்சப்பட்டு உருளையின் கீழ் தொடர்ந்து இயங்குகிறது. அது காந்தப்புலத்தை விட்டு வெளியேறும்போது, புவியீர்ப்பு மற்றும் மையவிலக்கு விசையின் செயல்பாட்டின் கீழ் காந்தப் பெட்டிக்குள் நுழைந்து, காந்தப் பொருளையும் காந்தமற்ற பொருளையும் திறம்படப் பிரிப்பதை உணர்த்துகிறது.
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல உலர் காந்தப் பிரிப்பானின் அடிப்படைக் கட்டமைப்பில் சட்டகம், ஊட்டப் பெட்டி, உருளை, கழிவுப் பெட்டி, செறிவுப் பெட்டி, காந்தப் பரிமாற்ற அமைப்பு, உருளைப் பரிமாற்ற அமைப்பு போன்றவை அடங்கும்.
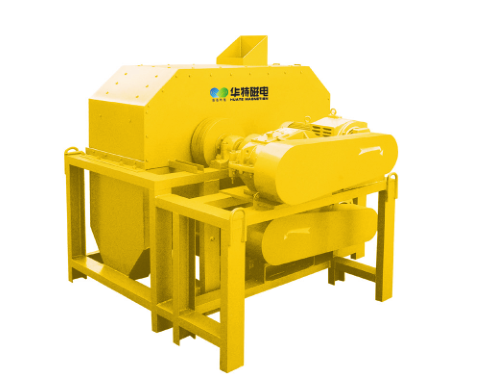
CTGY தொடர் நிரந்தர காந்த சுழலும் காந்தப்புல உலர் காந்தப் பிரிப்பானின் தொழில்நுட்ப அம்சங்கள்: ① காந்த அமைப்பு வடிவமைப்பானது ஒருமைய சுழலும் காந்த அமைப்பைக் கொண்டுள்ளது, காந்தச் சுற்றுக் கோணம் 360° ஆகும், சுற்றளவு திசையானது NSN துருவமுனைப்புக்கு ஏற்ப மாறி மாறி அமைக்கப்பட்டுள்ளது, மேலும் தனித்துவமான காந்தக் குவிப்புத் தொழில்நுட்பம் பயன்படுத்தப்படுகிறது. உருளையின் வலிமையை 1.5 மடங்குக்கு மேல் அதிகரிக்க, காந்தக் குழுக்களுக்கு இடையில் NdFeB ஆப்பு வடிவ காந்தத் தொகுதி குழுக்கள் சேர்க்கப்பட்டுள்ளன, அதே நேரத்தில் காந்தத் துருவங்களின் எண்ணிக்கையும் இரட்டிப்பாக்கப்படுகிறது. இது பொருள் பிரித்தெடுக்கும் செயல்பாட்டின் போது ஏற்படும் சுழற்சிகளின் எண்ணிக்கையை அதிகரிக்கிறது, மேலும் கனிமங்களில் உள்ள பலவீனமான காந்தப் பொருட்கள் மற்றும் கலப்புக் கழிவுகளை திறம்பட வெளியேற்றுகிறது. உயர் செயல்திறன், உயர் காந்தவிசை, உயர் வெப்பநிலை மற்றும் உயர் வெப்பநிலை எதிர்ப்புத்திறன் கொண்ட நியோடைமியம் இரும்பு போரான் காந்த மூலமாகப் பயன்படுத்தப்படுகிறது, மேலும் காந்தத் துருவத் தகடுகள் உயர் ஊடுருவுத்திறன் கொண்ட DT3 மின் தூய இரும்பினால் செய்யப்பட்டுள்ளன, இது ஊடுருவுத்திறனை பெரிதும் மேம்படுத்துகிறது. மையத் தண்டு காந்தப்புல இழப்பைக் குறைக்கிறது, மேலும் காந்த உருளையின் மேற்பரப்பில் உள்ள காந்தப்புல வலிமை திறம்பட மேம்படுத்தப்படுகிறது, இது ஃபெரோகாந்தப் பொருட்களின் மீட்பு விகிதத்தை மேம்படுத்துகிறது.②டிரம் காந்த அமைப்பு தனித்தனியாக அதிர்வெண் மாற்றப்பட்டு வேகம் கட்டுப்படுத்தப்படுகிறது. டிரம்மின் வேகத்தையும் காந்த அமைப்பின் சுழற்சியையும் முறையே கட்டுப்படுத்த இரண்டு பற்சக்கர மோட்டார்கள் தேர்ந்தெடுக்கப்பட்டுள்ளன, மேலும் இந்த இரண்டு பற்சக்கர மோட்டார்களும் முறையே இரண்டு இன்வெர்ட்டர்களால் கட்டுப்படுத்தப்படுகின்றன. மோட்டாரின் அதிர்வெண்ணை விருப்பப்படி சரிசெய்வதன் மூலம் மோட்டாரின் வேகத்தை மாற்றலாம். டிரம்மின் சுழற்சி வேகத்தையும் காந்த அமைப்பின் சுழற்சி வேகத்தையும் மாற்றுவதன் மூலம், கனிமத் துகள்கள் உருளும் எண்ணிக்கை கட்டுப்படுத்தப்படுகிறது.③நிரந்தர காந்த உருளை பீப்பாய், எபோக்சி ரெசினால் செய்யப்பட்ட கண்ணாடியிழை வலுவூட்டப்பட்ட பிளாஸ்டிக்கால் ஆனது, இது உருளை சூடாவதைத் தவிர்க்கிறது மற்றும் சுழல் மின்னோட்டத்தின் விளைவால் மோட்டார் சக்தியை அதிகரிக்கிறது.
5. CXFG தொடர் தொங்கும் காந்தப் பிரிப்பான்
5.1 முக்கிய கட்டமைப்பு மற்றும் செயல்படும் கொள்கை
CXFG தொடர் சஸ்பென்ஷன் காந்தப் பிரிப்பான் முக்கியமாக ஒரு ஊட்டப் பெட்டி, ஒரு எதிர்-உருளை விநியோக சாதனம், ஒரு பிரதான பெல்ட் கன்வேயர், ஒரு துணை பெல்ட் கன்வேயர், ஒரு காந்த அமைப்பு, ஒரு விநியோக சாதனம், ஒரு தடுப்பு சாதனம், ஒரு செறிவூட்டுப் பெட்டி, ஒரு கழிவுப் பெட்டி, ஒரு சட்டகம் மற்றும் ஒரு செலுத்து அமைப்பு ஆகியவற்றின் கலவையால் ஆனது.
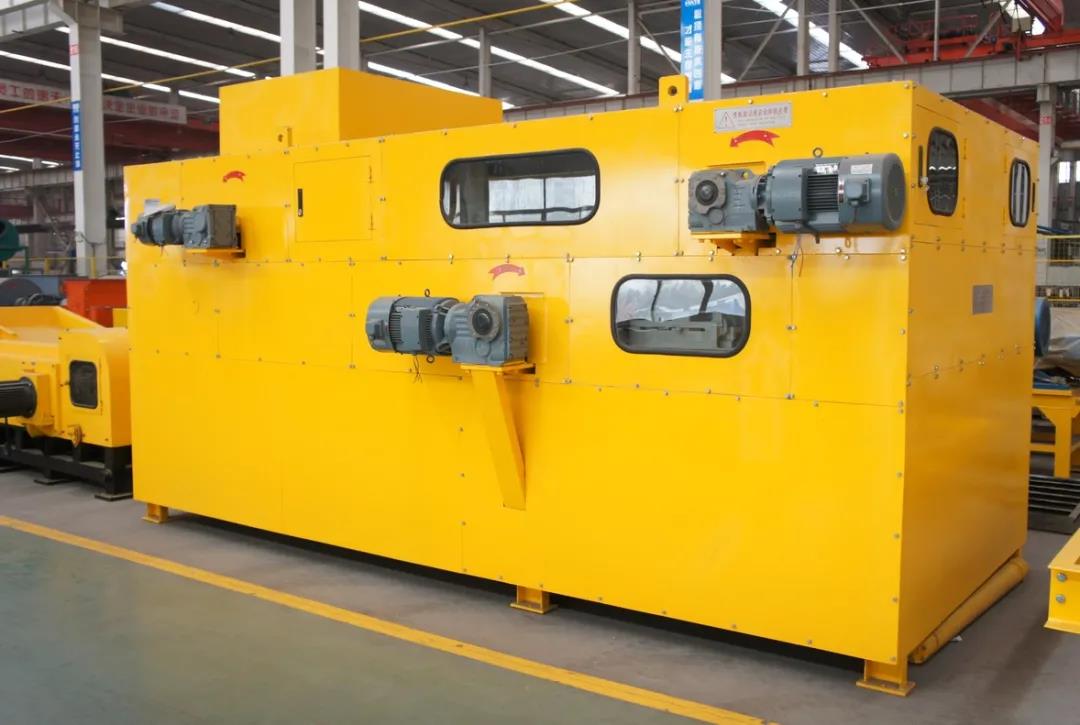
CXFG தொடர் தொங்கு காந்தப் பிரிப்பானின் பிரித்தெடுக்கும் கொள்கையானது, உருளைப் பொறிமுறையைப் பயன்படுத்தி துணைப் பட்டை கடத்தியின் கடத்தும் பட்டையின் மேற்பரப்பிற்குப் பொருளைச் சீராக ஊட்டுவதாகும். பிரதான பட்டை கடத்தியில் உள்ள காந்த அமைப்பு, வலுவான காந்தத் தாதுக்களைப் பிரிப்பதற்காகப் பொருளின் மேல் பகுதியில் அமைந்துள்ளது. அது எடுக்கப்பட்டு செறிவூட்டல் பெட்டிக்கு அனுப்பப்படுகிறது. பலவீனமான காந்தப் பொருட்கள் துணைப் பட்டை கடத்தியின் தலைப்பகுதி வழியாகச் செல்லும்போது, உருளையில் உள்ள காந்த அமைப்பால் அவை உருளையின் மேற்பரப்பில் உறிஞ்சப்பட்டு, உருளை சுழலும்போது காந்தப்புலத்திலிருந்து பிரிக்கப்பட்ட பிறகு செறிவூட்டல் பெட்டியில் விழுகின்றன. காந்தத்தன்மையற்ற தாதுக்கள், இயக்கத்தின் நிலைம விசை மற்றும் ஈர்ப்பு விசையின் செயல்பாட்டின் கீழ் கழிவுப் பெட்டிக்குள் வீசப்படுகின்றன, இதன் மூலம் பிரித்தெடுக்கும் நோக்கம் நிறைவேற்றப்படுகிறது. CXFG தொடர் தொங்கு காந்தப் பிரிப்பானின் செயல்பாட்டுக் கொள்கை படம் 13-இல் காட்டப்பட்டுள்ளது.
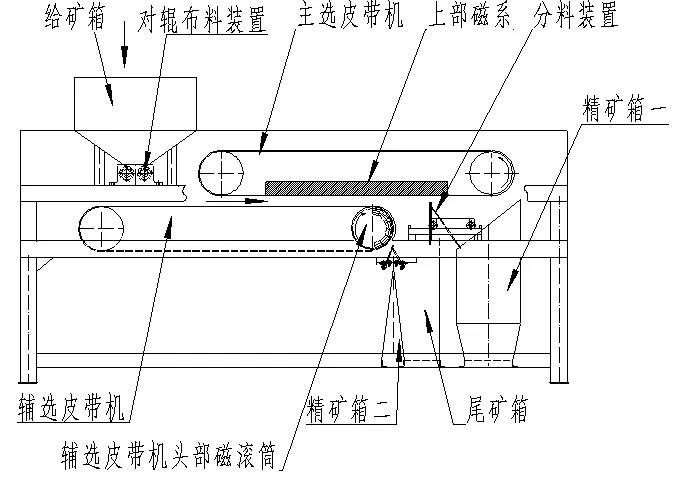
படம் 13 CXFG தொடர் தொங்கல் காந்தப் பிரிப்பானின் செயல்படும் கொள்கை
கட்டமைப்பு தொழில்நுட்ப புள்ளிகள்
CXFG தொடர் தொங்கு காந்தப் பிரிப்பானின் தொழில்நுட்ப அம்சங்கள்: ①எதிர்-உருளை வகை இழைகளைப் பயன்படுத்துவது, செயலாக்கத் திறன் மற்றும் மூலப்பொருள் அடுக்கின் சீரான தன்மையை உறுதி செய்வது மட்டுமல்லாமல், பெரிய துகள் தாதுக்களை இடைமறித்து நசுக்கவும் உதவுகிறது. இரண்டு ஜோடி உருளைகளுக்கு இடையில் ஒரு குறிப்பிட்ட இடைவெளி உள்ளது. ஒன்றோடொன்று பிணைந்திருக்கும் ஒரு ஜோடி பற்சக்கரங்கள், ஒரு நிலையான அதிர்வெண் குறைப்பு மோட்டார் மூலம் ஒத்திசைவாகவும் எதிர் திசையிலும் சுழற்றப்படுகின்றன. பயனர், தாதுவின் அளவை சரிசெய்ய, அதன் வெளியீட்டிற்கு ஏற்ப உருளைகளின் வேகத்தை சரிசெய்யலாம். ②முக்கிய பிரிப்புப் பட்டை கடத்தி, பல காந்தத் துருவங்கள் மாறி மாறி அமைக்கப்பட்ட ஒரு திறந்த தள காந்த அமைப்பைக் கொண்டுள்ளது. இந்த தள காந்த அமைப்பு நீண்ட பிரிப்புப் பகுதியையும் நீண்ட காந்தமாக்கல் நேரத்தையும் கொண்டிருப்பதால், காந்தத் தாதுக்களுக்கு அதிக ஈர்ப்பு வாய்ப்புகளை உருவாக்குகிறது. மேலும், காந்த அமைப்பு தாதுவின் மேல் பகுதியில் இருப்பதால், பிரித்தெடுக்கும் பகுதியில் உள்ள காந்த இரும்பு, மிதக்கும் மற்றும் தளர்வான நிலையில் உள்ளது. இதனால் மோனோமர் உறிஞ்சப்படுகிறது, உட்சேர்க்கை நிகழ்வு எதுவும் ஏற்படுவதில்லை. மேலும், வளைந்த காந்த அமைப்பை விட இதன் தரத்தை மேம்படுத்தும் திறன் மிகவும் அதிகமாக உள்ளது. காந்தத் தாதுக்கள் காந்தத் துருவங்கள் வழியே நகர்ந்து சமதளக் காந்த அமைப்பின் வழியாகச் செல்கின்றன. காந்தத் தாதுக்கள் தானாகவே பலமுறை புரட்டப்படுகின்றன. புரட்டப்படும் அதிர்வெண் அதிகமாகவும், நேரம் நீண்டதாகவும் இருப்பதால், இது காந்தத் தாதுக்களின் தரத்தை மேம்படுத்தப் பயனுள்ளதாக அமைகிறது. சமதளக் காந்த அமைப்பில், வடிவமைப்பு ஒரு புத்திசாலித்தனமான மற்றும் நியாயமான காந்த வேறுபாட்டைக் கொண்டுள்ளது. மேலும், தாதுக்கள் எப்போதும் பன்முனை காந்தத் துருவங்களின் செயல்பாட்டின் கீழ் இருப்பதால், இது பயனற்ற தாதுக்களையும் காந்தத்தன்மையற்ற தாதுக்களையும் திறம்படப் பிரிக்கிறது. இதன் மூலம் முழுமையான மீட்பு பெறப்பட்டு, செறிவின் தரம் மேம்படுத்தப்பட்டு, தேவையற்ற தாதுக்கள் குறைக்கப்படுகின்றன. ③ துணைப் பட்டை கடத்தி முக்கியமாக தாதுக்களைக் கொண்டு செல்லப் பயன்படுகிறது. இதன் தலைப்பகுதி, சிறிய துகள்களைப் பிரிக்க காந்த உருளை அமைப்பைக் கொண்டுள்ளது. பட்டை விலகுவதைத் தடுக்க உருளை ஒரு பள்ள அமைப்பைக் கொண்டுள்ளது.
ஷான்டாங் ஹுவாடே மேக்னட்டோ எலக்ட்ரிக் டெக்னாலஜி கோ., லிமிடெட் நிறுவனத்தால் தயாரிக்கப்பட்ட மேற்கூறிய தயாரிப்புத் தொடரானது, வெவ்வேறு துகள் அளவுகளைக் கொண்ட கனிமங்களைப் பிரித்தெடுப்பதற்கு ஏற்றதாகும். வெவ்வேறு வகைப்படுத்தல் குறியீடுகளின் தேவைகளைப் பூர்த்தி செய்யும் வகையில், தயாரிப்புக் கட்டமைப்பு வடிவமைப்பில் அவை தனி கவனம் செலுத்துகின்றன, மேலும் அவை வெற்றிகரமாகப் பயன்படுத்தப்பட்டுள்ளன. பல சுரங்க நிறுவனங்களில், இது ஆற்றலைச் சேமிப்பதிலும், நுகர்வைக் குறைப்பதிலும், செயல்திறனை மேம்படுத்துவதிலும் ஒரு சாதகமான பங்கை ஆற்றியுள்ளது.
சுரங்க நிறுவனங்கள், உற்பத்தித் திறனை மேம்படுத்துவதற்காக, தாதுவின் தன்மை மற்றும் தொழில்நுட்ப நிலைமைகளுக்கு ஏற்ப, தங்களின் சொந்த வணிக நிலைமைகளுக்குப் பொருத்தமான காந்தப் பிரிப்பு உபகரணங்களைத் தேர்ந்தெடுக்க வேண்டும்.
உபகரண உற்பத்தியாளர்கள், சுரங்க நிறுவனங்களின் உற்பத்தித் தேவைகளுக்கு ஏற்ப தங்கள் தயாரிப்புகளின் செயல்திறனைத் தொடர்ந்து மேம்படுத்திச் செம்மைப்படுத்த வேண்டும், நடைமுறைப் பயன்பாட்டில் உள்ள சில சிக்கல்களைத் தீர்க்க வேண்டும், தொழில்துறைப் பயன்பாடுகளுக்கு மிகவும் பொருத்தமான தயாரிப்புகளை உற்பத்தி செய்ய வேண்டும், மேலும் காந்தப் பிரிப்பு உபகரணங்களின் தொழில்நுட்ப வளர்ச்சியை ஊக்குவிக்க வேண்டும்.
பதிவிட்ட நேரம்: மார்ச்-17-2021